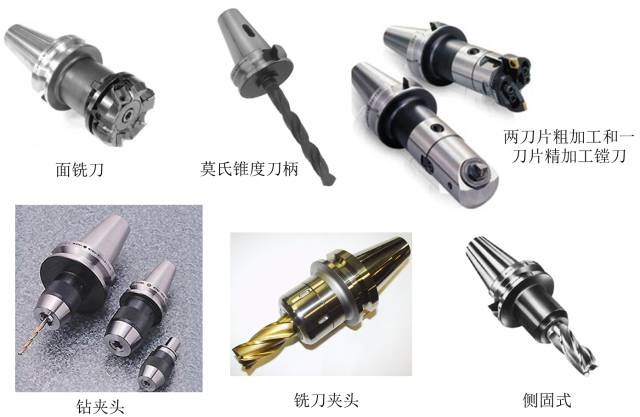
CNCマシニングセンターには何種類のツールハンドルがあるかご存知ですか?
私は毎日ナイフハンドルを扱っていますが、BTナイフハンドルの7:24が何を意味するかご存知ですか? BT、NT、JT、IT、CATの規格は何ですか? 今回はマシニングセンタのツールホルダの知識についてお話します。
ツールホルダは工作機械と切削工具の接続体であり、同心度や動的バランスに影響を与える重要なリンクです。 これを一般的なコンポーネントと見なすべきではありません。 同心度は、工具が1回転したときの各刃先部分の切削量が均一であるかどうかを決定します。 スピンドル回転中の動的アンバランスにより、周期的な振動が発生します。
1つ
主軸テーパ穴により2種類に分類
マシニングセンタの主軸工具穴のテーパに応じて、通常は次の 2 つのカテゴリに分類されます。
1) SK ユニバーサルツールホルダー、テーパー 7:24
2) テーパー1:10のHSK真空ツールホルダー
テーパー7:24のSKユニバーサルツールホルダー
7:24 は、ツール ハンドルの 7:24 のテーパを指します。これは別個の円錐面の位置決めであり、より長いテーパ ハンドルを備えています。 円錐の表面は、スピンドルに対するツール ホルダーの正確な位置決めとツール ホルダーのクランプの達成という 2 つの重要な役割を同時に果たします。
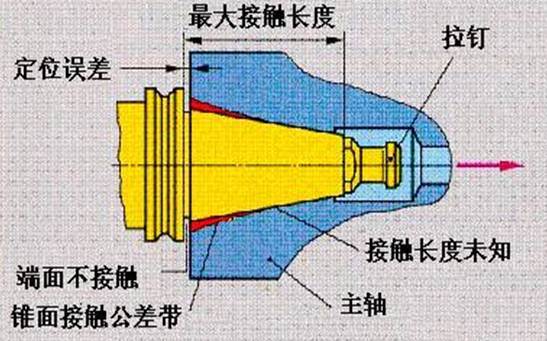
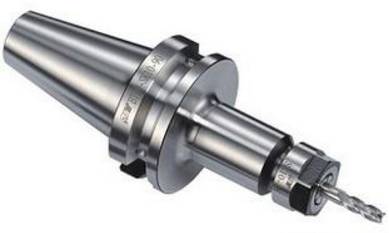
利点:
セルフロックではないため、工具の取り付けと取り外しを高速に行うことができます。 ツール ホルダーの製造には、接続の精度を確保するために円錐角を高精度に機械加工するだけで済むため、ツール ホルダーのコストは比較的低くなります。
短所:
高速回転すると主軸先端のテーパ穴が拡大し、回転半径や速度が大きくなるにつれてその拡大量も大きくなります。 テーパー接続の剛性が低下し、プルロッドの張力の作用により、ツールハンドルの軸方向の変位も変化します。 ツールホルダの径寸法はツールを交換するたびに変化するため、位置決めを繰り返すと精度が不安定になります。
テーパーが 7:24 のユニバーサル ツール ホルダーには、通常 5 つの規格と仕様があります。
1) 国際標準 IS0 7388/1 (IV または IT と呼ばれます)
2)日本規格MAS BT(略称BT)
3) ドイツ規格 DIN 2080 タイプ (NT または ST と略称)
4) 米国規格 ANSI/ASME (略称 CAT)
5) DIN 69871 タイプ (JT、DIN、DAT または DV と略称)
締め付け方法:
NT タイプのツール ハンドルは、中国では ST とも呼ばれる従来の工作機械のプル ロッドによって締め付けられます。 他の 4 種類のツールホルダはすべて、ツールホルダ先端のプルピンを介してマシニングセンタに締め付けられます。
普遍:
1) 現在、中国で最も一般的に使用されている 2 つのツール ホルダーは、DIN 69871 (つまり JT) と日本の MAS BT です。
2) DIN 69871 のツールホルダーは、ANSI/ASME スピンドルテーパー穴を備えた工作機械にも取り付けることができます。
3) 国際規格 IS0 7388/1 ツール ホルダは、DIN 69871 および ANSI/ASME スピンドル テーパ穴を備えた工作機械にも取り付けることができるため、汎用性の観点から、IS0 7388/1 ツール ホルダは一番です。
テーパー1:10のHSK真空ツールホルダー
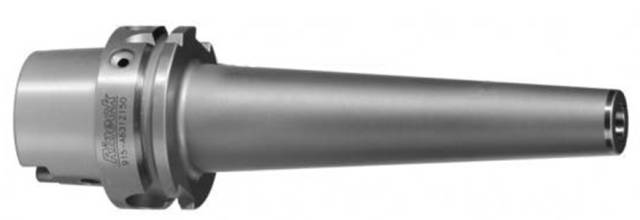
HSK 真空ツール ホルダーはツール ホルダーの弾性変形に依存しており、ツール ホルダーの円錐面が工作機械の主軸穴の 1:10 の円錐面と 1:10 で接触するだけでなく、フランジ面にもしっかりと接触します。ツールホルダーのスピンドル面との接触。 両面接触方式のため、7:24ユニバーサルツールホルダに比べ高速加工、接続剛性、一致精度に優れています。
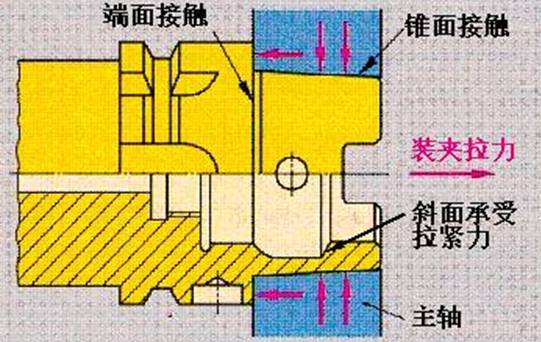
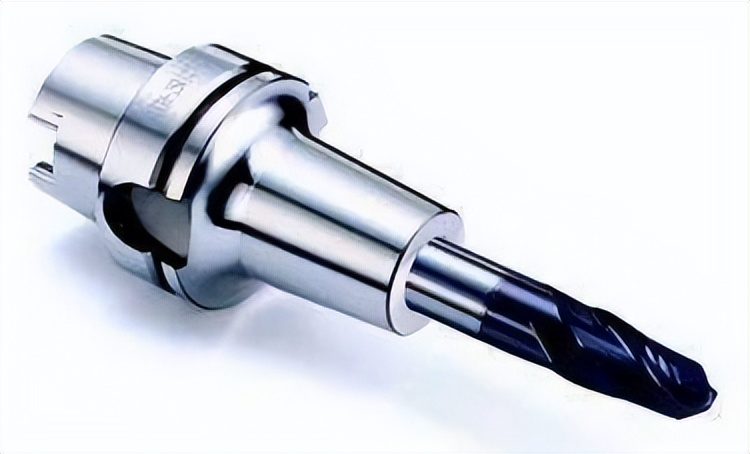
HSK真空ツールホルダはシステムの剛性と安定性を向上させ、高速加工時の製品精度を向上させ、工具交換時間を短縮します。 これらは高速加工において重要な役割を果たし、毎分最大 60,000 回転の工作機械主軸速度に適応します。 HSK ツール システムは、航空宇宙、自動車、精密金型などの製造業界で広く使用されています。
HSKバイトホルダにはA、B、C、D、E、Fなどの仕様があり、マシニングセンタ(自動工具交換)ではA、E、Fが一般的に使用されています。
タイプAとタイプEの最大の違い:
1) Aタイプには伝達溝があり、Eタイプには伝達溝がありません。 そのため、比較的Aタイプの方が伝達トルクが大きく、ある程度の重切削にも対応できます。 E タイプは伝達トルクが比較的小さいため、一部の軽切削にしか使用できません。
2) A タイプハンドルには伝達溝の他に手動固定穴、方向溝などがあり、バランスが比較的悪いです。 E タイプにはそれがありませんので、E タイプの方が高速加工に適しています。 E タイプと F タイプの機構は完全に同一ですが、E タイプと F タイプ ハンドル (E63 や F63 など) とも呼ばれる F タイプ ハンドルのコーンが 1 つである点が異なります。サイズが小さくなります。 つまり、E63とF63のフランジ径は共にφ63ですが、F63のコーンサイズはE50と同じだけです。 そのため、E63 と比較して、F63 は速度が速くなります (スピンドルベアリングが小さい)。
二
ハンドルの取り付け形状
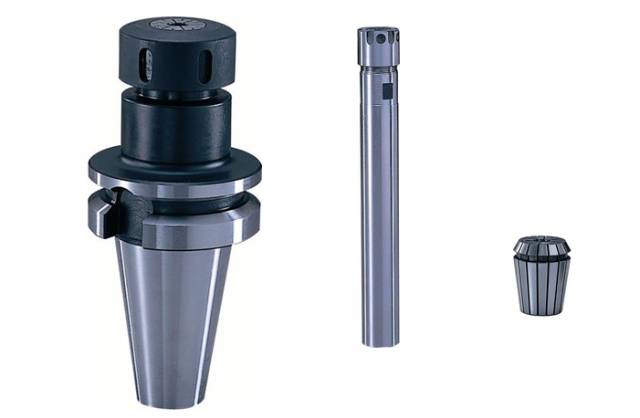
スプリングチャックハンドル
主にストレートシャンクの切削工具やドリルビット、フライス、タップなどの工具のクランプに使用されます。保持スプリングの弾性変形は1mmで、クランプ範囲は直径0以内です。{{2 }}んん。
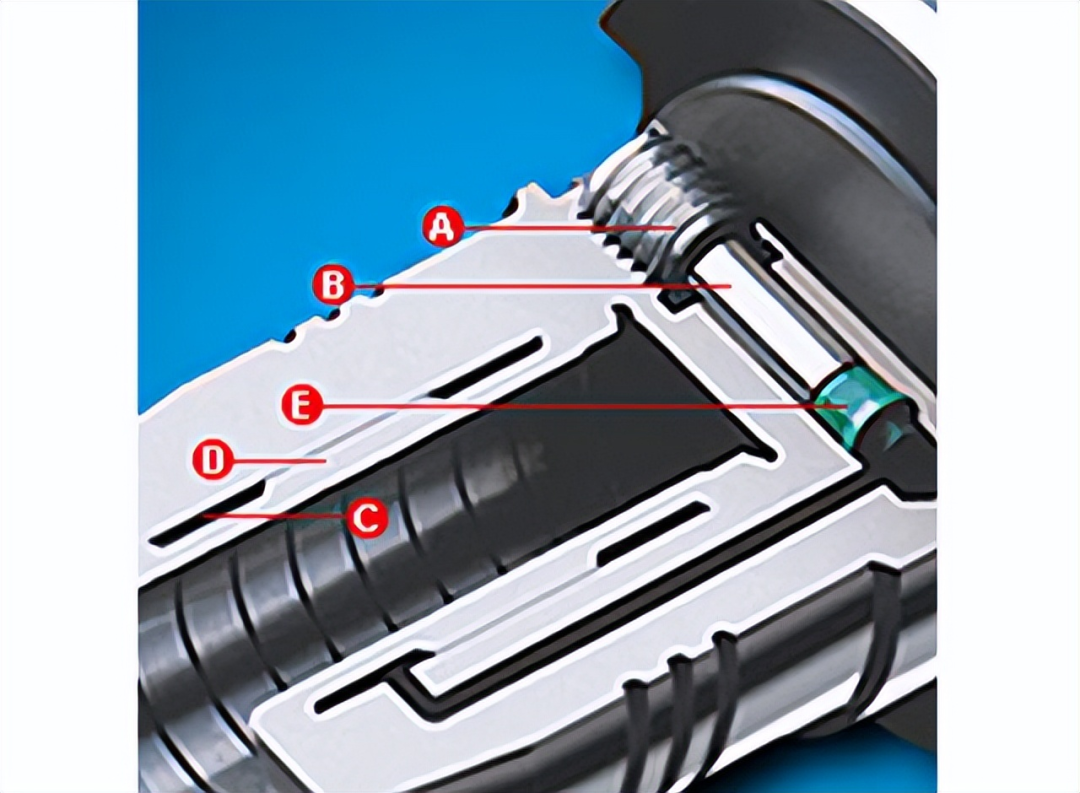
油圧チャック
A - 六角レンチを使用して固定ネジを締めます。
B - ピストンをロックし、油圧媒体を膨張チャンバーに押し込みます。
C - 膨張室、液体の圧縮によって生成される圧力。
D - 薄い拡張ライナー。ロック プロセス中にツール クランプ ロッドの中心を特定し、均等に包みます。
E - 特別なシール部品が理想的なシールと長い耐用年数を保証します。
加熱ナイフハンドル
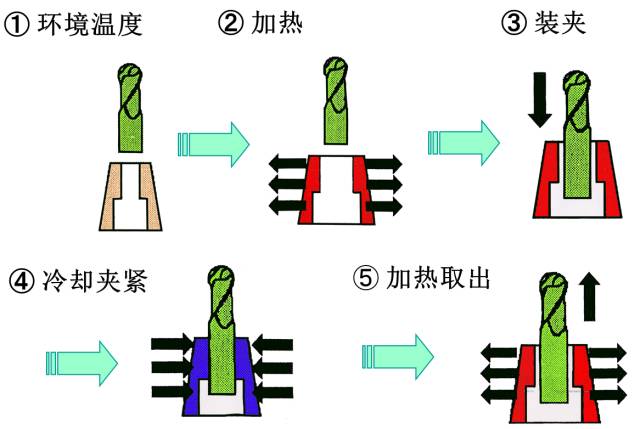
誘導加熱技術を適用してツール ホルダーのツール クランプ領域を加熱し、その直径を拡大させてから、冷たいツール ホルダーを熱いツール ホルダーに置きます。 加熱ツールホルダーは強力なクランプ力と優れた動的バランスを備えており、高速加工に適しています。 繰り返し位置決め精度が高く、通常2μ以内(m以内)、ラジアル振れは5μ以内(m以内)。 防汚性、加工時の干渉防止性に優れています。 ただし、ツールホルダーの各仕様は 1 つの直径のツールの取り付けにのみ適しており、加熱装置のセットが必要です。
熱収縮ツールホルダーのクランプ原理:
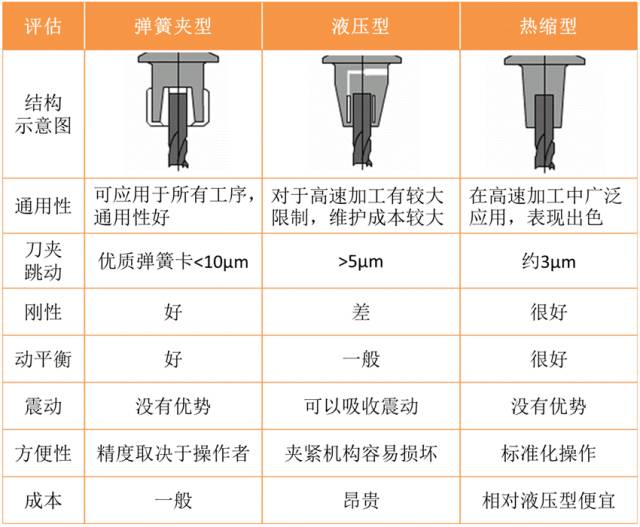
ナイフハンドルの総合的な評価と比較:
その他の種類のナイフハンドル