


一般的な表面処理方法をいくつ知っていますか?
表面処理とは、基材とは異なる機械的、物理的、化学的性質を有する基材の表面に人工的に表面層を形成する加工方法です。 表面処理の目的は、製品の耐食性、耐摩耗性、装飾、またはその他の特殊な機能の要件を満たすことです。 今日は、いくつかの一般的な表面処理方法を共有し、どれだけ知っているかを確認してみましょう~
1、研磨
研磨とは、明るく平らな表面を得るために、機械的、化学的、または電気化学的な力を使用してワークピースの表面粗さを低減するプロセスを指します。 これは、研磨ツールと研磨粒子またはその他の研磨媒体を使用してワークピースの表面を修正するプロセスです。 研磨は、ワークピースの寸法または幾何学的精度を改善することはできませんが、むしろ滑らかな表面または鏡面光沢を得ることが目的であり、光沢を除去する(消去する)ために使用されることもあります。 通常、研磨工具としては研磨ホイールが使用されます。 研磨ホイールは通常、キャンバス、フェルト、革などを何層にも重ね、金属製の円形プレートを両側から挟んで作られます。 ホイールのリムには、微細な研磨剤とグリスを均一に混合した研磨剤が塗布されています。 研磨中は、高速回転する研磨砥石(周速20メートル/秒以上)をワークに押し付けることで、砥粒が転がりながらワークの表面をわずかに削って研磨します。明るい加工面。 表面粗さは一般に Ra0.63-0.01 マイクロメートルに達することがあります。 非油性マット研磨剤を使用すると、光沢のある表面をマットにして外観を向上させることができます。 粗研磨(基礎研磨工程)、中研磨(精密機械加工工程)、精密研磨(研磨工程)の各研磨工程に応じて、適切な研磨ホイールを選択することで、最適な研磨効果が得られ、研磨効率が向上します。
2、サンドブラスト
高速の砂流の衝撃を利用して素地表面を洗浄・粗面化する工程。 圧縮空気を動力として高速ジェットビームを形成し、原料(銅鉱石砂、珪砂、ダイヤモンド砂、砂鉄、海南砂)を高速で被処理物の表面に吹き付け、変化させます。ワークピースの外面の外観または形状。 ワーク表面への研磨剤の衝撃と切削効果により、ワーク表面はある程度の清浄度と異なる粗さが得られ、ワーク表面の機械的特性が向上します。そのため、ワークピースの耐疲労性が向上し、ワークピース間の接着力が向上します。塗膜の厚みが増し、塗膜の耐久性が向上し、塗膜のレベリングや装飾にも効果があります。

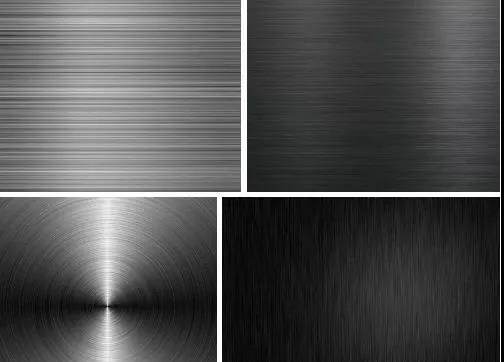
Ⅲ 伸線加工
製品を研磨することによりワーク表面にラインを形成し、装飾効果を得る表面処理方法です。 描画後のさまざまなパターンに応じて、直線描画、不規則描画、リップル描画、スパイラル描画に分類できます。 表面伸線加工とは、製品を研削してワーク表面にラインを形成し、装飾効果を得る表面処理方法です。 表面伸線処理は、金属素材の質感を反映できることから、ユーザーの間で人気が高まっており、広く普及しています。
4、陽極酸化
アルミニウムおよびアルミニウム合金の表面を通常、保護、装飾、その他の機能的特性を持つ酸化膜の層に変える電解酸化プロセス。 この定義からすると、アルミニウムの陽極酸化とは、陽極酸化皮膜を生成する工程だけを指します。 金属や合金の部品を陽極として、電気分解により表面に酸化皮膜を形成します。 金属酸化膜は、表面の着色、耐食性の向上、耐摩耗性や硬度の向上、金属表面の保護など、表面状態や性質を変化させます。 例えば、アルミニウムの陽極酸化では、アルミニウムとその合金を対応する電解液(硫酸、クロム酸、シュウ酸など)に陽極として入れ、特定の条件と外部電流の下で電気分解を行います。 陽極酸化アルミニウムまたはその合金は酸化され、表面に 5-30 ミクロンの厚さの酸化アルミニウムの薄い層が形成されます。 硬質陽極酸化皮膜は 25-150 ミクロンに達することがあります。 陽極酸化アルミニウムまたはその合金は、硬度と耐摩耗性を向上させ、平方ミリメートルあたり 250-500 キログラムに達します。 耐熱性に優れ、硬質陽極酸化皮膜としては融点が2320Kと高く、絶縁性に優れ、耐電圧2000Vまで耐えられるため、耐食性が向上していますω= 0。03 NaCl塩水噴霧は腐食しません。何千時間もの間。 薄い酸化膜には多数の微細孔があり、さまざまな潤滑剤を吸着することができ、エンジンのシリンダーやその他の耐摩耗部品の製造に適しています。 膜の微細孔は強力な吸着能力を持ち、美しく鮮やかな様々な色に着色することができます。 非鉄金属またはその合金(アルミニウム、マグネシウムおよびその合金など)は陽極酸化処理が可能であり、機械部品、航空機や自動車部品、精密機器や無線機器、日用品、建築装飾などに広く使用されています。 一般に、陽極はアルミニウムまたはアルミニウム合金で作られ、陰極は鉛板で作られます。 硫酸、シュウ酸、クロム酸などを含む水溶液中にアルミニウム板と鉛板を一緒に入れて電気分解し、アルミニウム板と鉛板の表面に酸化皮膜を形成します。 これらの酸の中で最も普及しているのは硫酸を用いた陽極酸化です。
プロセスフロー
モノクロ・グラデーションカラー:研磨・サンドブラスト・描画→脱脂→アルマイト→中和→染色→封止→乾燥
デュアルカラー:①研磨・サンドブラスト・絞り→脱脂→シールド→アルマイト1→アルマイト2→封止→乾燥
② 研磨・サンドブラスト・絞り → 脱脂 → アルマイト1 → レーザー彫刻 → アルマイト2 → 封止 → 乾燥
技術特性
1. 強度を高め、
2. 白以外の任意の色を実装します。
3. 欧米など各国のニッケルフリー要求に応えるニッケルフリーシールを実現。
5、電気泳動
このプロセスは、陽極電気泳動と陰極電気泳動に分けられます。 コーティング粒子がマイナスに帯電し、ワークピースがアノードの場合、コーティング粒子は電場力の作用下でワークピース上に膜を堆積させます。これは陽極電気泳動と呼ばれます。 反対に、コーティング粒子が正に帯電し、ワークピースが陰極である場合、ワークピース上へのコーティング粒子の堆積は陰極電気泳動と呼ばれます。
陽極電気泳動の一般的な処理の流れは、ワークの前処理(脱脂→熱水洗浄→除錆→冷水洗浄→リン酸塩処理→熱水洗浄→不動態化処理)→陽極電気泳動→ワークの後処理(清水洗浄→乾燥)。
1. 油分を取り除きます。 この溶液は通常、温度 60 度 (蒸気加熱)、時間約 20 分の熱アルカリ性化学脱脂溶液です。
2. 熱湯洗浄。 温度60度(スチーム加熱)、時間2分。
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41点。 1.5% の洗浄剤を追加します。 室温で 10-20 分間洗います。
4. 冷水で洗います。 流水で1分間洗います。
5. リン酸塩処理。 中温リン酸塩処理(60度で10分間リン酸塩処理)を行うことにより、リン酸塩処理液を市販の完成品として使用することができます。
上記工程はサンドブラスト→水洗でも代用可能です。
6. 不動態化。 リン酸塩処理溶液と互換性のある薬剤(リン酸塩処理溶液を販売するメーカーが提供)を使用し、室温で 1-2 分間放置します。
7. 陽極電気泳動。 電解質組成: H08-1 ブラック電気泳動ペイント、固形分質量分率 9% -12%、蒸留水質量分率 88% -91%。 電圧: (70 ± 10) V; 時間: 2-2.5 分。 ペイント温度: 15-35 度 ; 塗料溶液の pH 値: 8-8.5。 ワークが溝に出入りするときは必ず電源を切ってください。 電気泳動プロセス中、塗膜が厚くなるにつれて電流は徐々に減少します。
8. きれいな水で洗います。 流水で洗います。
9. 乾燥。 (165±5)度のオーブンで40-60分間焼きます。

VI PVD
PVD は Physical Vapor Deposition の略語で、真空条件下での低電圧および高電流アーク放電技術の使用を指します。 ガス放電を利用して対象物質を蒸発させ、蒸発した物質とガスをイオン化します。 電界の加速効果を利用して、蒸発物質とその反応生成物をワークピース上に堆積させます。 物理蒸着技術は、プロセスが簡単で、環境が改善され、無公害であり、材料の消費量が少なく、均一で緻密な膜を形成し、基板との接着力が強い。 この技術は、航空宇宙、エレクトロニクス、光学、機械、建設、軽工業、冶金、材料およびその他の分野で広く使用されています。 耐摩耗性、耐食性、装飾性、導電性、絶縁性、光導電性、圧電性、磁性、潤滑性、超電導性などの特性を持った膜層を作製することができます。
7、電気メッキ
電気メッキは、電気分解の原理を使用して、特定の金属表面に他の金属または合金の薄い層をメッキするプロセスです。 電気分解を利用して金属やその他の材料部品の表面に金属膜を付着させ、金属の酸化(錆など)を防ぎ、耐摩耗性、導電性、反射率、耐食性(硫酸銅など)を向上させる加工です。美観を高める。 多くのコインの外層も電気メッキされています。
8、エッチング
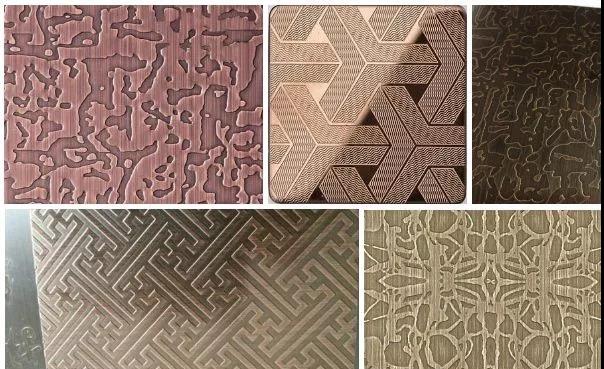
一般にエッチングと呼ばれるものは、光化学エッチングとも呼ばれ、露光製版・現像後にエッチング対象領域の保護膜を除去し、エッチング中に薬液と接触させることで溶解腐食、形成凹凸または中空の成形効果。
プロセスフロー:
露光方法:グラフィックに従って、エンジニアリングが材料の準備、材料の準備、材料の洗浄、乾燥、フィルムの塗布またはコーティング、乾燥、露光、現像、乾燥、エッチング、フィルムの除去、OKのサイズを決定します。
スクリーン印刷法:切断→版洗浄(ステンレス等金属素材)→スクリーン印刷→エッチング→剥離→OK
9、スプレー塗装
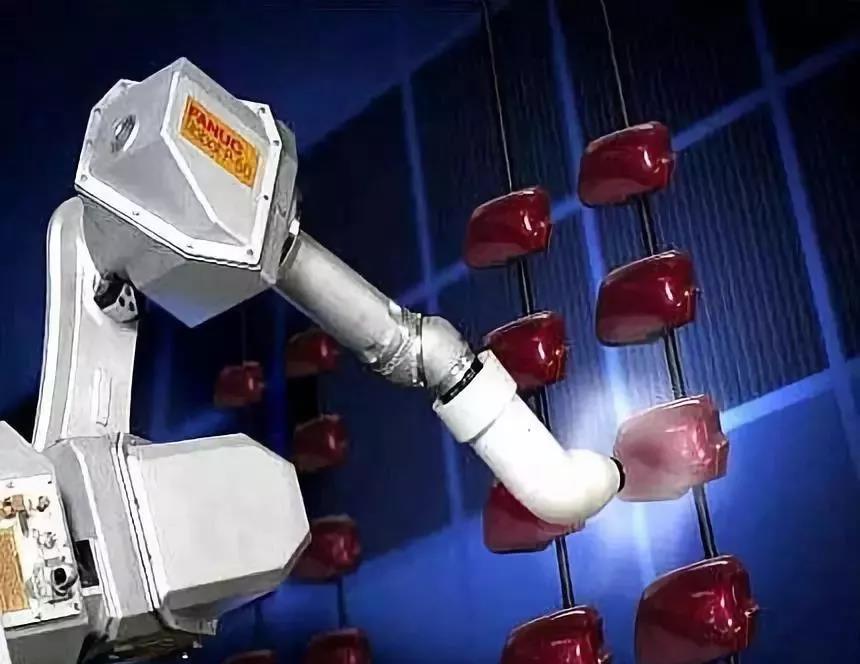
スプレー塗装は、スプレーガンやディスクアトマイザーを使用し、圧力や遠心力を利用して均一で微細な液滴を分散させ、被塗装物の表面に塗布する塗装方法です。 エアスプレー、エアレススプレー、静電スプレー、および高流量低圧霧化スプレー、溶射、自動スプレー、マルチグループスプレーなど、上記の基本スプレー形式のさまざまな派生方法に分けることができます。生産効率が高く、手作業や産業オートメーションの生産に適しています。 ハードウェア、プラスチック、家具、軍需産業、船舶などの分野で広く使用されています。 現在最も一般的な塗装方法です。 スプレー作業には、100 万から 100 レベルの環境要件を備えた粉塵のない作業場が必要です。 スプレー設備には、スプレーガン、スプレー塗装室、塗料供給室、硬化炉・乾燥炉、スプレーワーク搬送設備、防曇・排水処理設備、排ガス処理設備などが含まれます。 高流量かつ低圧の霧化スプレーでは、霧化圧力が低くなり、エアジェット速度が遅くなります。 微粒化塗装の動作速度が遅いため、被塗装物表面からの塗装の跳ね返りが改善されます。 塗装率を通常のエアスプレーの30~40%から65~85%に高めました。 スプレーガンまたはスプレーマシンを使用して、革の表面にコーティングをスプレーし、軽い革に仕上げます。
10、レーザー彫刻
レーザー彫刻またはレーザーマーキングとも呼ばれる、光学原理を使用した表面処理プロセスです。
焦点でレーザーから放射される高強度の集束レーザー光線を使用します。マーキングの効果は、表面物質の蒸発によって深部の物質を露出させるか、光エネルギーによって表面物質に化学的および物理的変化を引き起こすか、または焼き切ることです。光エネルギーを通じて一部の物質を「彫刻」することも、光エネルギーを通じて一部の物質を焼き消して、希望のエッチングされたグラフィックスやテキストを表示することもできます。


