


ナイフハンドルインターフェイスBT/BBT/HSKについてどれくらい知っていますか?
今日はナイフハンドルインターフェース(BT/BBT/HSK)についての記事を紹介します。
ツールホルダは切削工具と工作機械とを接続する工具であり、その機能は切削工具と工作機械とのインターフェースとしての役割を果たします。
ツールホルダーの性能は加工精度に直接影響します。 工作機械や切削工具の性能を十分に発揮させるためには、ツールホルダのジャンピング精度、剛性(変形防止)、高いクランプ力が求められます。 工具ホルダは、主軸が高速回転しても遠心力などの外力の影響を受けず、これらの要求を満たさなければなりません。 バウンス精度は、工具の回転が工具の中心軸からどの程度逸脱するかを測定します。 ジャンピング精度が高いほど工具振れが小さくなり、加工精度が高くなります。
ハンドルは形状とサイズに基づいて規格によって定義されています。 マシニング センターには BT、BBT、HSK などが含まれますが、旋盤、ターニング センタ、および旋盤をベースとした複合加工機には CAPTO インターフェイスが搭載されています (サンドビックのみ)。
1.
BTツールハンドルのインターフェースについて
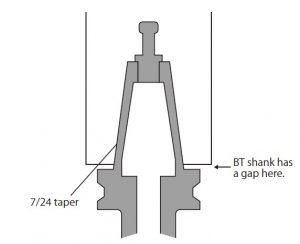
BTは「モールステーパー」の略で、テーパー状のハンドルが付いています。 マシニングセンタの主軸に接続して使用します。 BTハンドルは日本で開発され、世界中の製造現場で広く使われています。
テーパーの大きさは固定で24mmの軸方向に直径が7mm小さくなった7/24テーパーです。 テーパーの最大部の径長さにより、BT30、BT40、BT50などの呼び番号があります。
DIN2080 NT テーパー シャンクは、テーパーが 7/24 で、手動工具交換に使用される昔ながらの工作機械です。 テーパー規格は他の7/24テーパーシャンクと同じです。
2.
BBTツールハンドルのインターフェースについて
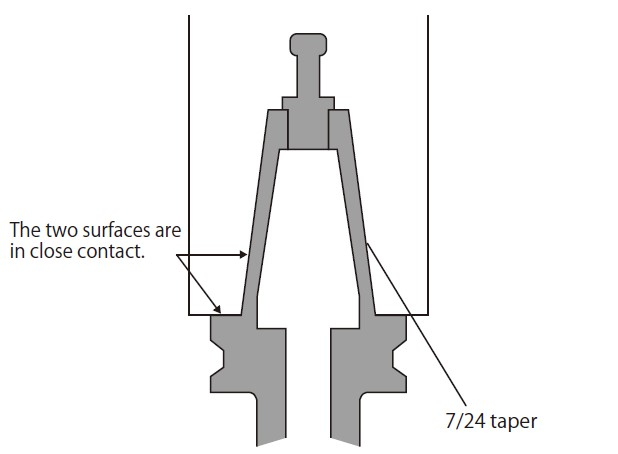
BBTナイフハンドルは、日本のナイフハンドルメーカー大昭和が独自に開発した規格です。 一見するとBBTハンドルとBTハンドルの区別がつきにくいですが、最大の違いはBBTハンドルがデュアルコンタクトスピンドル方式であることです。 「二重接触」とは、ハンドルがスピンドルテーパーおよびスピンドル表面に同時に接触することを指します。
BTハンドルは円錐ハンドルのみがスピンドルに密着しており、ハンドル端面とスピンドル端面の間には隙間があります。 この場合、主軸が高速回転すると遠心力により主軸穴が大きくなり、工具ホルダが主軸穴に引き込まれ、工具の位置が変化して加工に悪影響を与える可能性があります。特にZ軸方向の精度が高くなります。
一方、BBTハンドルはハンドル端面と主軸端面が密着しているため、主軸穴にハンドルが引き込まれることがなく、主軸回転数が高くても高精度な加工が可能です。 BBT ハンドルは 2 つの面が密着しているため、BT ハンドルよりも硬く、加工中の振動を抑えることができます。 BBTハンドルとBTハンドルの交換も可能で使いやすくなっています。
PS: これは、BT と BBT ツール ホルダーを区別するための説明にすぎません。 BBT ツール ホルダーと比較して、BT インターフェイス ツール ホルダーははるかに多用途です。
3.
HSKツールホルダーのインターフェースについて
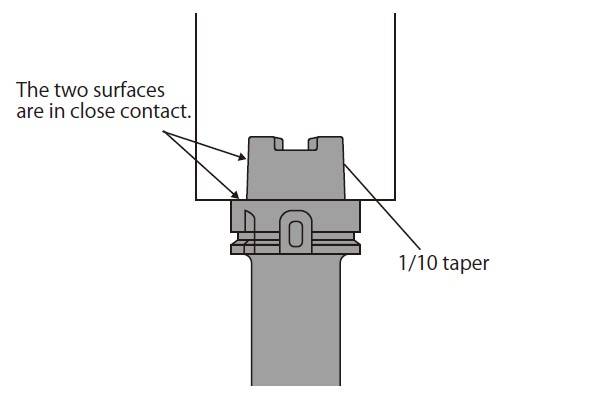
HSKはドイツで開発された高速回転用のツールホルダ規格です。 HSKとはドイツ語で「Hohlsch ä fte Kegel」の略で、中空のシャンクを意味します。
HSKハンドルは支柱全長が短く、内部が中空構造のため軽量で主軸の高速回転に対応します。 テーパの大きさは固定で軸方向10mmより1mm短い1/10テーパを採用しています。 円錐部品とハンドル端面がスピンドルに密着する二重接触方式により、高い剛性を実現します。 また、ハンドルのサイズも指定し、25、32、40、50、63、100 の 6 つの主なタイプを使用します。数値が小さいほど、ハンドルのサイズは小さくなります。


