


変形を克服するにはどうすればよいですか? 薄肉部品のCNC旋削スキル
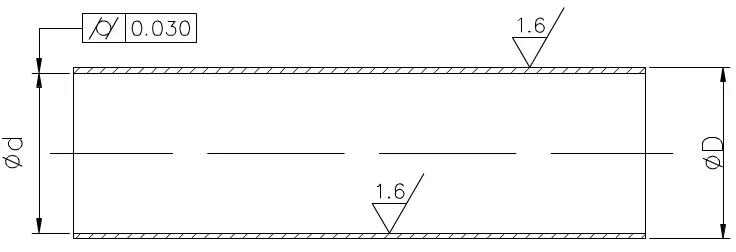
切断プロセス中、薄肉構造は切断力の作用により変形しやすく、その結果、中心が小さく端が大きい楕円形またはくびれ形の構造が現れます。 また、薄肉スリーブは加工時の放熱性が悪いため熱変形しやすく、部品の加工品質を確保することが困難です。 図に示されている部品はクランプするのが不便なだけでなく、加工エリアでの加工も困難です。 特別な薄肉スリーブと保護シャフトを設計する必要があります。
プロセス分析
図面に示されている技術要件に従い、ワークは継目無鋼管を使用して加工され、内穴および外壁の表面粗さはRa1.6μmです。 これは旋削加工によって実現できますが、内穴の円筒度は 0.03mm であり、これは薄肉部品の高い要件です。 量産の場合は、おおよそ、切削→熱処理→車両端面→車両外周→車両内穴→品質検査という工程となります。
品質管理の要となる「内穴加工」工程。 外周円や薄肉ケーシングを除き、内穴加工の場合、0.03mmのシリンダを確保することは困難です。
車両穴のキーテクノロジー
旋削加工のキーテクノロジーは、内穴旋削工具の剛性と切りくず排出の問題を解決することです。 内穴旋削工具の剛性を高めるには、次のような対策を講じる必要があります。
(1) ツールホルダーの断面積をできるだけ大きくするようにしてください。 通常、内穴旋削工具の先端は、左図に示すようにツールホルダーの上方に位置するため、ツールホルダーの断面積は穴断面積の1/4以下になります。 内穴旋削ツールの先端がツールホルダーの中心線上にある場合、右図のように穴内でのツールホルダーの断面積を大幅に増やすことができます。
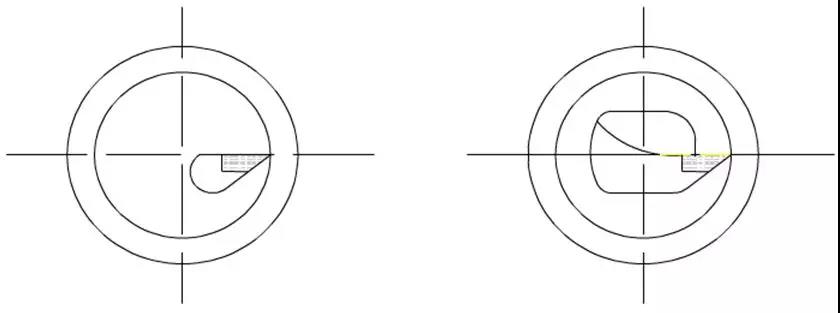
(2) 旋削工具ホルダの剛性を高め、切削加工時の振動を低減するため、工具ホルダの突き出し長さはワーク長さに対してできるだけ長く5-8mm長くしてください。
切りくず除去の問題を解決
主な制御は切削の流れの方向であり、粗い旋削工具では切りくずが加工面 (前切りくず) に向かって流れる必要があります。 したがって、次の図に示すように、刃の傾斜角度がプラスである内穴旋削工具が使用されます。

精密旋削加工では、切りくずが前列の切りくずの中心に向かって流れる(穴中心からの切りくず除去)ことが必要です。 したがって、工具を研削する際には刃先の研削方向に注意し、切りくずの除去方法は傾斜円弧に沿って順方向に行う必要があります。 下図に示すように、精密旋削工具用合金としてYA6が使用されています。 現在、M タイプは、曲げ強さ、耐摩耗性、衝撃靱性だけでなく、鋼との耐接着性や耐熱性にも優れています。
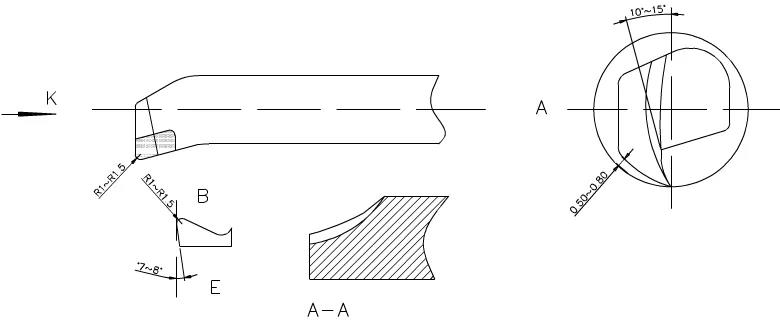
研削の際、前角は 10 度 -15 度の円弧角に丸められ、後角は 0.5-0 の距離に丸められます。加工円弧に沿って壁から 8mm の位置にあります (工具の下部の線は時計回りの円弧になります)。 k 方向の切れ刃角度は § 0.5-1、チップエッジの点 B に沿った研磨エッジは R1-R1.5 です。 二次バックアングルは7°-8度まで研削するのに適しており、E内刃のAAポイントは外側に向けて切りくずを除去するために丸みを帯びています。
加工方法
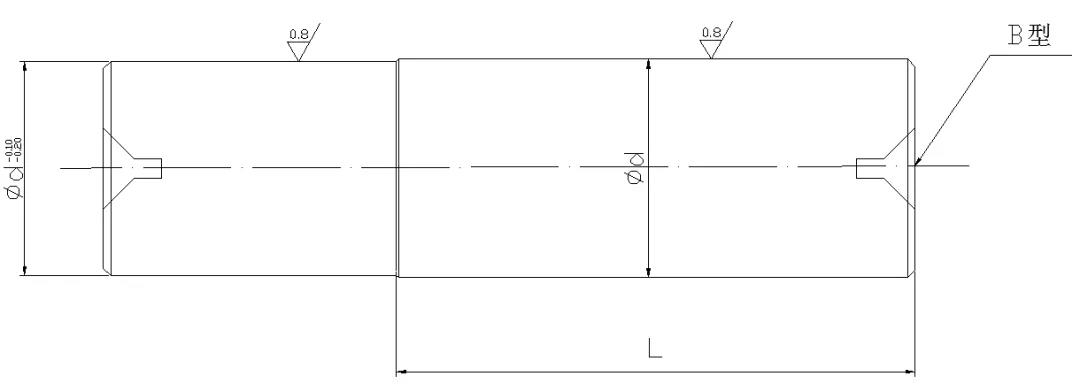
(1) 加工前に保護シャフトを作成する必要があります。 シャフトガードの主な目的は、薄肉スリーブの内穴を元のサイズで覆い、前後のチップで固定して外周を変形なく加工し、外周加工の品質と精度を維持することです。 したがって、保護シャフトの加工は、薄肉ケーシングの加工プロセスにおいて重要なステップとなります。
シャフトガードブランクの加工に使用される45#カーボン構造丸鋼。 かご端面は両端にB型の上穴があり、外周は粗く1mm程度の余裕を持たせています。 熱処理、焼き戻し、整形、精密機械加工後、研削代として0.2mmを残してください。 破砕面をHRC50の硬度で再熱処理し、外付け円筒研削盤を使用して下図のように研削します。 精度は要件を満たしており、完成後使用する予定です。
(2) ワークを一度に加工できるように、ブランクにはクランプ位置と切り代を残してください。
(3) まず、粗胚を熱処理し、HRC28-30(被削性範囲内)の硬さに調整します。
(4) 旋削工具はC620を採用。 まず、フロントチップをスピンドルコーンの位置に固定します。 薄肉スリーブをクランプする際のワークの変形を防ぐために、次の図に示すように、開ループの厚いスリーブが追加されます。
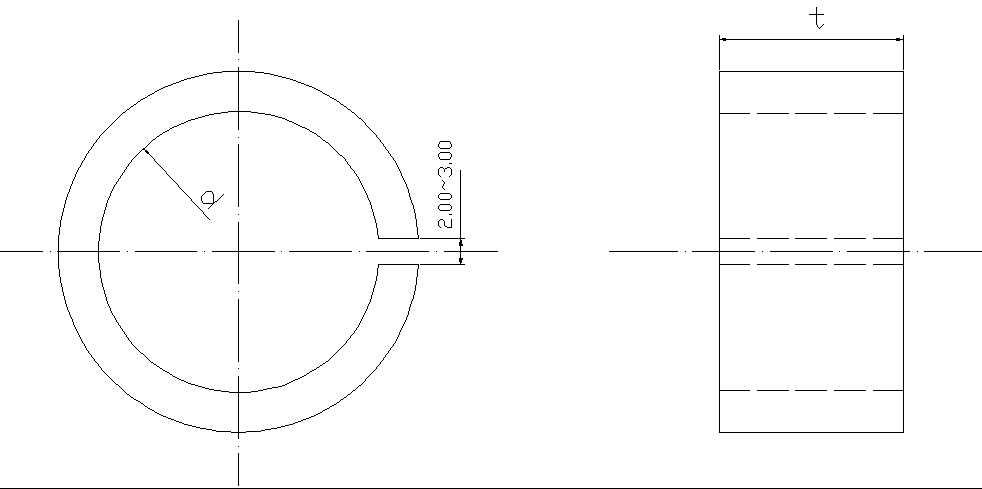
量産を維持するために、薄肉ケーシングの外周の一端を均一な寸法dに加工し、定規tを軸方向にクランプします。 薄壁のケーシングは圧縮されており、車の内側の穴の品質を向上させ、サイズを維持します。 切削熱の発生を考慮すると、ワークの伸びの大きさを把握するのは困難です。 ワークの熱変形を抑えるために十分な切削液を注入する必要があります。
(5) 自動芯出し三ツ爪チャックを使用し、ワークをしっかりクランプし、端面回転、内周粗回転を行います。 精密旋削のために 0.1-0.2mm のマージンを残して、精密旋削工具に交換して必要な切削マージンを加工し、保護シャフトの過剰な嵌合と粗さの要件を満たすようにします。 内穴回転工具を取り外し、前端に保護シャフトを挿入し、長さの要件に応じてテールシート先端でクランプし、外周回転工具を交換して外周を粗く回転させ、その後、寸法に合わせて微回転させます。図面の要件。 検査に合格した後、必要な長さのサイズに合わせてカッターナイフを使用して切断します。 ワークを折ったときに切り込みを平らにするには、切れ刃を斜めに研削してワーク端面を平らにします。 保護軸を小さく削る部分はカットして隙間を残すためです。 保護軸は細かく研磨されており、ワークの変形を軽減し、振動を防ぎ、切断時の落下や衝突を防ぎます。
結論
薄肉ケーシングを加工するための上記の方法は、要件を満たさない変形や寸法および形状の誤差の問題を解決しました。 加工効率が高く、操作が簡単で、長尺の薄肉部品の加工に適していることが実践で証明されています。 寸法管理がしやすく、二次完成が得られます。 バッチ生産もより実用的です。


