


旋回面の滑らかさを改善する方法
旋削加工の精密加工段階において、オペレータにとって最も望ましくないことは、表面加工品質の低下により部品を廃棄することです。 工場では、表面の平滑性を向上させ、顧客の要件を満たすために、多くの要素を考慮する必要もあります。 適切なブレードと切断パラメータは不可欠ですが、より良い表面平滑性を実現するには包括的なアプローチを採用することも重要です。
1.
包括的なアプローチの採用
粗加工から精密加工までのすべての工程は相互に関連し、相互に依存しており、考慮することが重要です。 たとえば、荒加工を開始する前に、精密加工や準精密加工のためのマージンを考慮する必要があります。
高品質の表面仕上げを確保するには、オペレーターは、最小限または最小限の誤差で精密加工を実行できるように、荒加工および準精密加工の段階で適切な量の材料を除去する必要があります。 何らかの問題があると、表面品質の低下につながる可能性があります。
荒加工用ユニオンは抜き代の大部分を加工するため、精密加工ツールに圧力がかかりません。 粗加工代を適切に合わせることで、精密加工ツールの早期損傷も防止します。 多くの工場では、荒加工ではより積極的な送りパラメータを使用することを好みますが、その結果、部品の壁に大きなバリが生じ、破損が困難になる可能性があります。
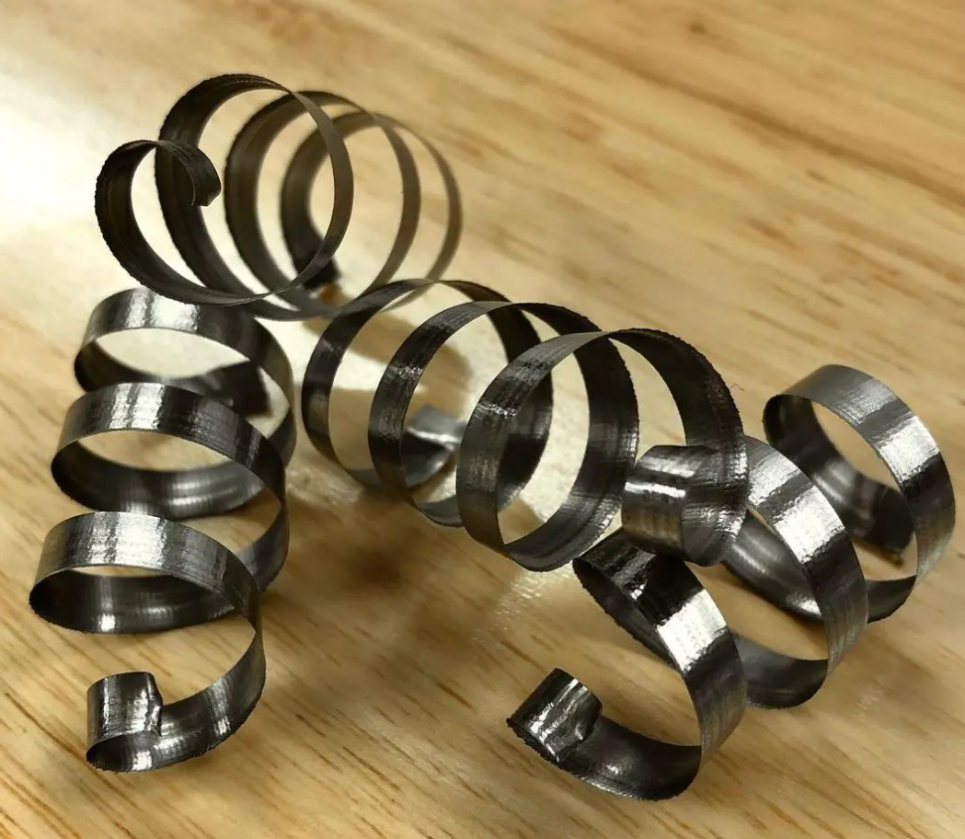
精密機械加工作業中にこれらのバリが部品上で見つかった場合、バリは非常に硬くなり (切りくずが蓄積する)、ブレードの寿命が非常に短くなる可能性があります。 粗加工ツールは、ノッチやバリを除去するようにプログラムする必要があり、精密加工段階で良好な加工面を提供する必要があります。
通常稼働している工作機械や軟鋼旋削プロセスを見ると、オペレーターは必要な表面仕上げを達成するために、初期段階で十分な表面仕上げを行う必要があります。 焼入鋼部品の研究を始める場合、熱処理前の粗圧延の表面仕上げが熱処理後の最終表面仕上げに大きく影響します。
2.
適切な送りと速度を選択してください
精密加工中は、より高い表面送り速度を使用することになり、その結果、速度は速くなり、送り速度は低くなります。 さらに、一般的に、切り込み深さは小さくなります。 しかし、同様に重要なのは、送り速度が目的の表面仕上げと一致していることを確認する必要があるということです。 送り速度が遅すぎると、過度の摩擦やブレードの早期摩耗が発生し、表面の平滑性が低下する可能性があります。
切削速度が速いと温度がわずかに上昇し、表面仕上げが向上します。 また、材料がツールの上面や表面に付着するのを防ぎます。 荒加工アプリケーションと比較して、オペレータは速度をわずかに上げる必要がありますが、上げすぎないように注意してください。そうしないと逆効果になります。 刃の側面に切りくずが堆積している場合は、送り速度を上げる必要があります。
多くのブランドは粗加工用途と比較して速度を低下させる傾向がありますが、これは精密加工作業でよくあるエラーです。 高品位な表面仕上げを実現するには速度の向上が必要です。
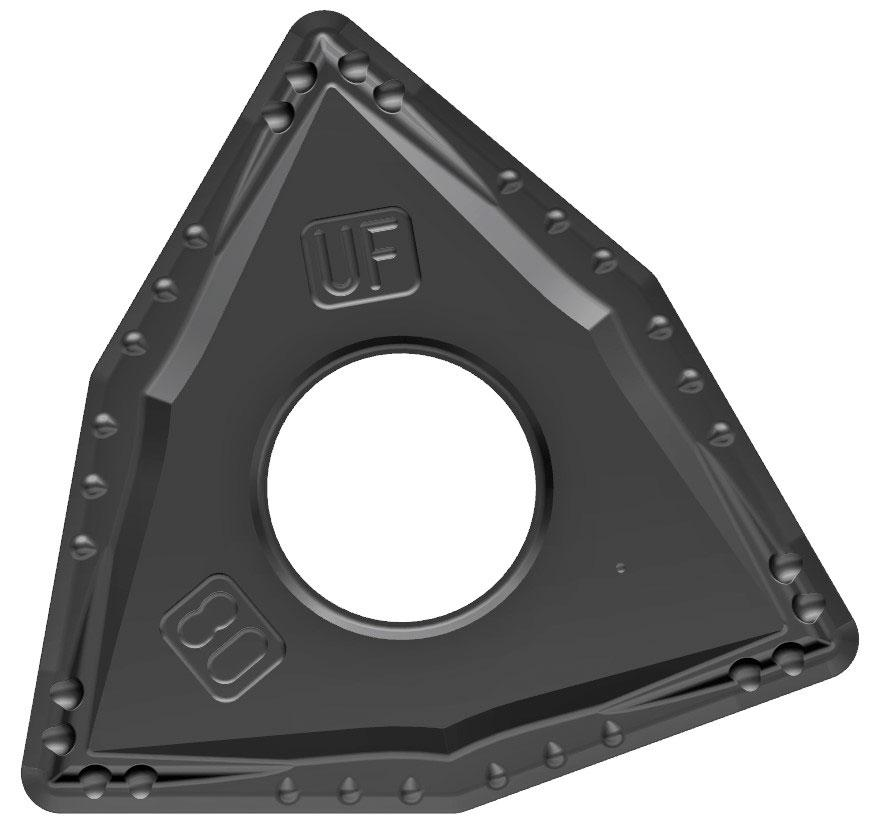
工具ホルダの溝の寸法公差が大きすぎると、ブレード(WNMG ブレードなど)と工具ホルダの溝との接触面積が減少し、工具ホルダの溝が移動してしまいます。 これにより微振動が発生し、表面の平滑性に悪影響を及ぼす可能性があります。
正しい切り込み深さを決定することは、旋削加工の安定性につながります。 切り込み深さが小さすぎると、工具先端の半径によってすべての力がコンポーネントに放射状にかかるため、振動が発生し、表面の平滑性に悪影響を及ぼす可能性があります。
また、大部分の材料は荒加工および中間加工の段階で除去される必要があるため、過度の切込み深さを推奨しないことも重要です。 通常、切削深さは浅く、送り速度は低くする必要があります。
3.
適切なブランドの切削工具を選択してください
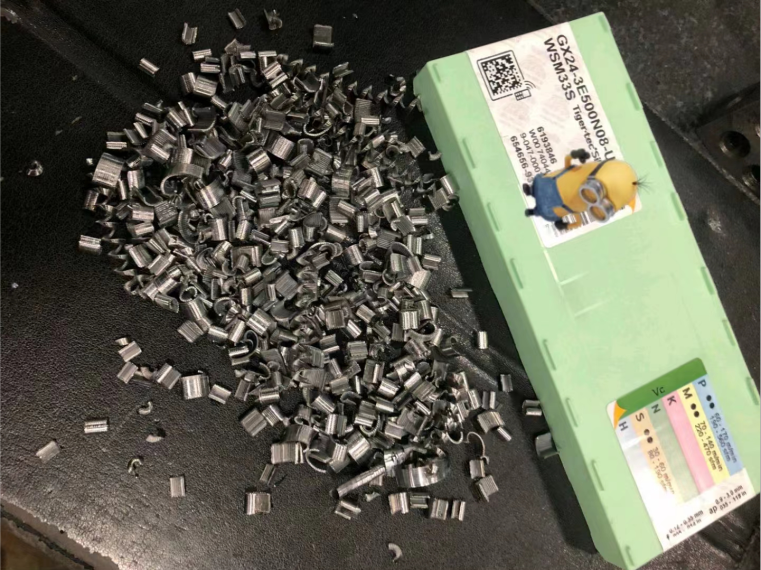
ブランドの刃を使用すると、より良い切断結果が得られます。 一方、新しい用途についてブレード メーカーと話し合うことは、どのブレードが旋削加工で高品質の表面仕上げを実現するかを判断し、適切なブレードを選択するのに役立ちます。 どのタイプのブレードが適しているかは加工条件と部品の材質によって決まりますが、精密機械加工の段階でいくつかの一般的な特徴を推奨することができます。
部品の幾何学的形状が許す限り、精密機械加工では通常、より大きな半径が好まれます。 半径が大きいほど、ワイパーのように材料をより効果的に平らにするのに役立ちます。 より大きな工具先端半径を使用すると、より高い表面品質を維持しながら、送り速度をわずかに増加させることができます。 ただし、薄肉の用途では、工具先端の半径が小さいと半径方向の切削抵抗が減少する可能性があり、これによりスキューや振動が発生し、表面の平滑性に悪影響を及ぼす可能性があります。
ブレードの形状は、初期の切りくず形成と表面の平滑性に大きな影響を与えます。
4.
機械加工における研磨刃の役割
ブランドの刃を使用すると、より良い切断結果が得られます。 一方、新しい用途についてブレード メーカーと話し合うことは、どのブレードが旋削加工で高品質の表面仕上げを実現するかを判断し、適切なブレードを選択するのに役立ちます。 どのタイプのブレードが適しているかは加工条件と部品の材質によって決まりますが、精密機械加工の段階でいくつかの一般的な特徴を推奨することができます。
部品の幾何学的形状が許す限り、精密機械加工では通常、より大きな半径が好まれます。 半径が大きいほど、ワイパーのように材料をより効果的に平らにするのに役立ちます。 より大きな工具先端半径を使用すると、より高い表面品質を維持しながら、送り速度をわずかに増加させることができます。 ただし、薄肉の用途では、工具先端の半径が小さいと半径方向の切削抵抗が減少する可能性があり、これによりスキューや振動が発生し、表面の平滑性に悪影響を及ぼす可能性があります。
ブレードの形状は、初期の切りくず形成と表面の平滑性に大きな影響を与えます。
5.
適切な切りくず分断溝を選択してください
適切なブレーカの選択も重要なポイントです。 ブレードが切削に参加するとき、ブレードの上面は材料の処理と切りくず面積に直接関係します。 したがって、低い送り速度で浅い切込み深さが得られる場合、高い送り速度で深い切込み深さが得られる場合とは異なる切りくず溝の外観が得られます。 特に複数の部品において、一貫した良好な表面仕上げを維持するには切りくず処理が重要であるため、材料に適した切りくず処理溝を選択する必要があります。
6.
コーティングは薄ければ薄いほど良い
このプロセスで見落とされがちな側面は、特にコーティングに関連する場合、ブレードのグレードが表面の平滑性にどのように影響するかということです。
物理蒸着 (PVD) および化学蒸着 (CVD) コーティングに関しては、CVD コーティングの方が PVD コーティングよりもはるかに厚いことがよくあります。 薄いコーティングと比較して、厚いコーティングは高品質の表面仕上げを実現する上で大きな課題に直面しており、これは常に当てはまります。 コーティングの密着性により、PVD は CVD コーティングよりも優れた表面平滑性を実現します。 PVD ブレードはすべての表面に完全なコーティングを施していますが、化学気相成長によりマイクロ ジオメトリ上のコーティングが減少し、それによってマイクロ ジオメトリの形状が変化します。
7.
切りくずの管理方法
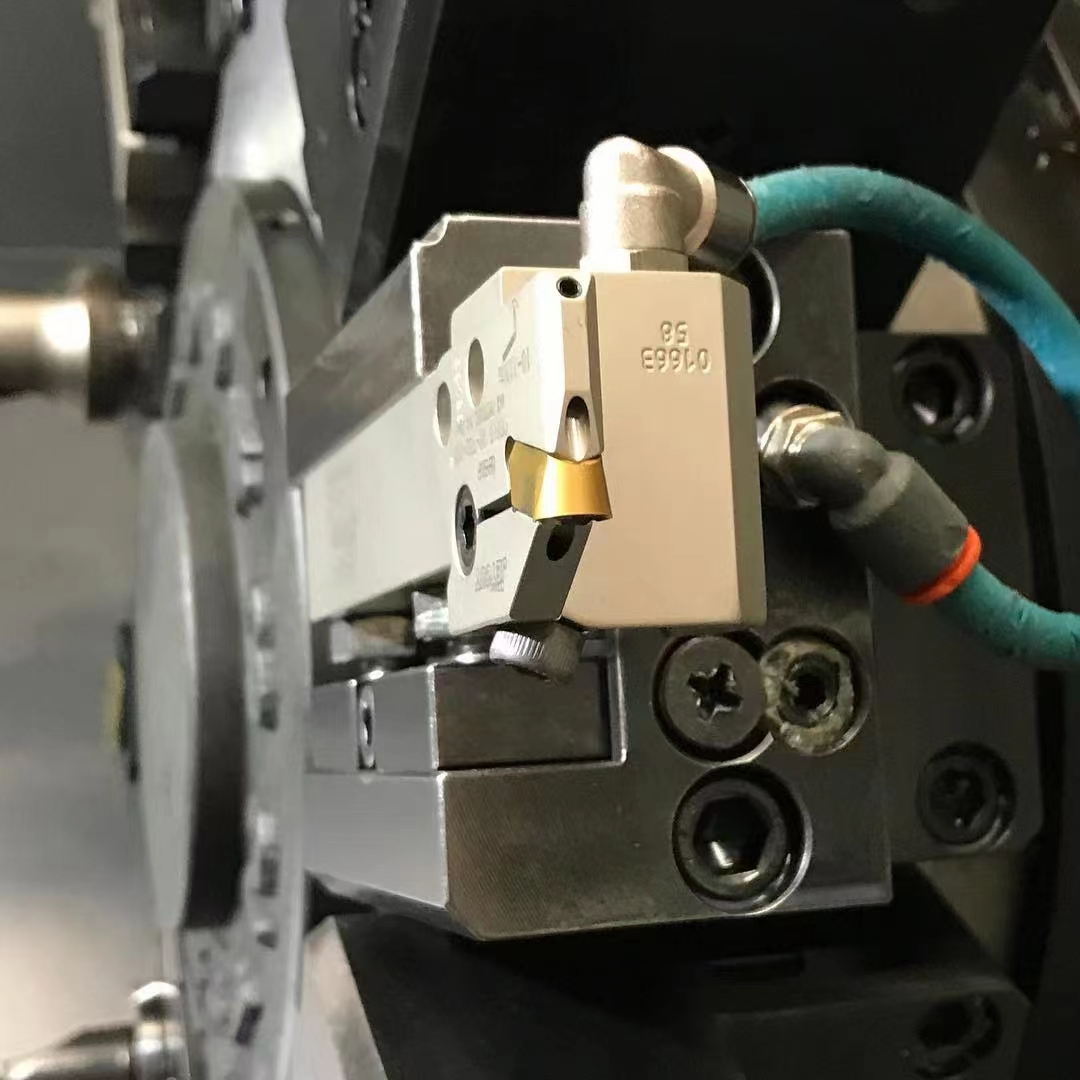
ほとんどの旋削加工では、高圧クーラントを刃先に直接位置合わせすることをお勧めします。 これは、切断領域から切りくずを除去するのに役立ちます。 高品位な平滑性を維持するには切りくず処理が重要です。 切りくずを除去すると、工具が再び切りくずに触れることを防ぐことができ、工具の刃先が損傷する可能性があります。 また、傷や研磨不良の原因となる切りくずが工具に巻き付いたり、ワーク表面を移動したりすることを防ぎます。
「冷却液は部品や工具の冷却を維持するのに役立ち、より速い速度で切削することができます。装置が高圧冷却を使用できない場合は、従来の冷却方法または内部冷却方法も最良の選択です。」
冷却液はすべての用途に推奨されるわけではありません。 硬化した材料の旋削加工の場合 - HRC50 を超える材料では、工具に熱衝撃を与える傾向があり、工具の破損につながる可能性があるため、セラミック工具クーラントの使用は避けてください。 ただし、材質が柔らかい場合は、クーラントとしてセラミックブレードを使用できます。
このプロセスではチップから熱を放散する必要があるため、チップ制御は不可欠です。 ただし、それでも十分に広い切断領域が必要です。 切削領域が減少すると、切削領域から奪われる熱量が減少し、ブレードに化学摩耗、側面摩耗、ピット摩耗の影響が現れ始めます。 表面研磨を考慮すると、切りくず処理が非常に困難になります。 そのため、正しい幾何学的形状を選択し、特定の用途に適した切断パラメータを維持する必要があります。
8.
剛性も非常に重要です
高品質の表面仕上げを実現するには、ツール ホルダーと治具が重要な役割を果たすことに多くの人が同意します。 治具の剛性が低いと振動が発生し、滑らかさが損なわれる場合があります。 剛性を維持するために、ブレード クランプのオーバーハングを可能な限り短くすることも同様に重要です。 精密加工プロセス中に振動が発生しないように、ワークピースと切削工具は適切にサポートされる必要があります。
多くの人が必ずしも思いつかないかもしれないことの 1 つは、この刃がナイフ ホルダーにどのように配置されるかということです。 ナイフ クリップのデザインは重要な役割を果たします。 ナイフ クランプの溝が開きすぎると、ブレードとナイフ クランプの溝 (WNMG ブレードなど) の間の接触面積が減少し、ナイフ クランプの溝に動きが生じます。 これにより微振動が発生し、表面の平滑性に悪影響を及ぼす可能性があります。
切削工具の動きにより、部品の寸法公差を維持することも困難になります。 ツールホルダーはブレードの寸法公差に適合し、良好な状態に維持される必要があります。 わずかな動きでも悪影響を及ぼす可能性があるため、磨耗や変形があってはなりません。
9.
適切な処理方法に従って使用する
良好な表面仕上げを達成するための最良の方法は、まずブレードのメーカーに相談し、その推奨事項を採用することです。これが良いスタートとなります。 試し切りの際に調整することもできますが、これらは経験豊富な作業者のみに適した提案ですので、日常生活でより専門的な知識を蓄積することが重要です。
精密加工には、正のすくい角のブレードを選択することが推奨されます。 前隅は、材料を切断するための鋭い刃を作成するのに役立ちます。 荒加工段階では、負のすくい角を使用することをお勧めします。負のすくい角を使用すると、刃先の後ろにより多くの力がかかり、より多くの材料が除去され、精密加工段階の開始点として適します。
ここで考慮すべきもう 1 つのことは、力の方向性です。 最終段階では、必要な安定性を得るために、パーツの軸方向に沿ってできるだけ大きな力を加える必要があります。 0 度に近い進入角を持つブレードを選択すると、軸に沿ってより大きな力を得ることができますが、高品質の表面仕上げを実現するにはブレードのバッククリアランスを増やす必要もあります。
接線力は機械加工プロセスにおける重要な要素です。 アキシャル力とラジアル力を合わせた接線力は旋回中定数とみなすことができます。 操作によって軸力が増加すると、ラジアル力の影響が減少し、自然な不安定性が減少するため、より良い公差を維持し、微振動を減らすことができます。 プロセスの荒加工および準精密加工段階では、これは必ずしも考慮すべき要素ではありません。
最後に、工具の切削方向も重要であることに注意することが重要です。 操作力が部品の十分にサポートされている部分に向けられるようにする必要があります。 サポートフレームから離れた場所で加工すると振動が発生する可能性があり、工具寿命にも影響を与える可能性があり、表面の平滑性も確実に影響を受けます。


